

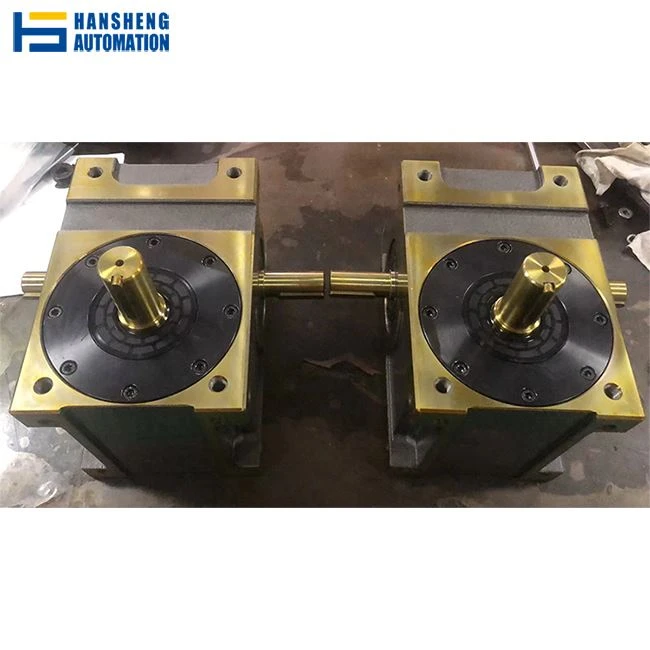
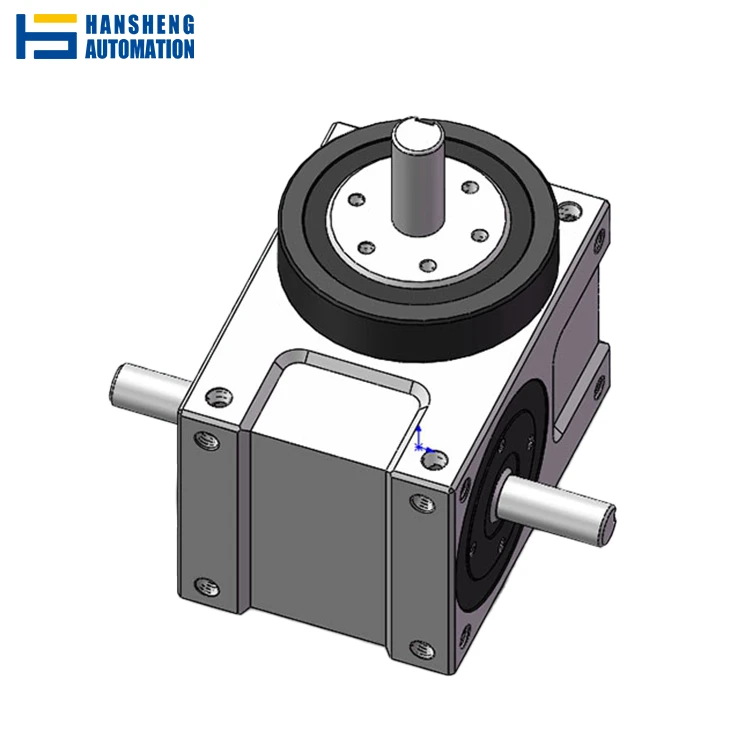
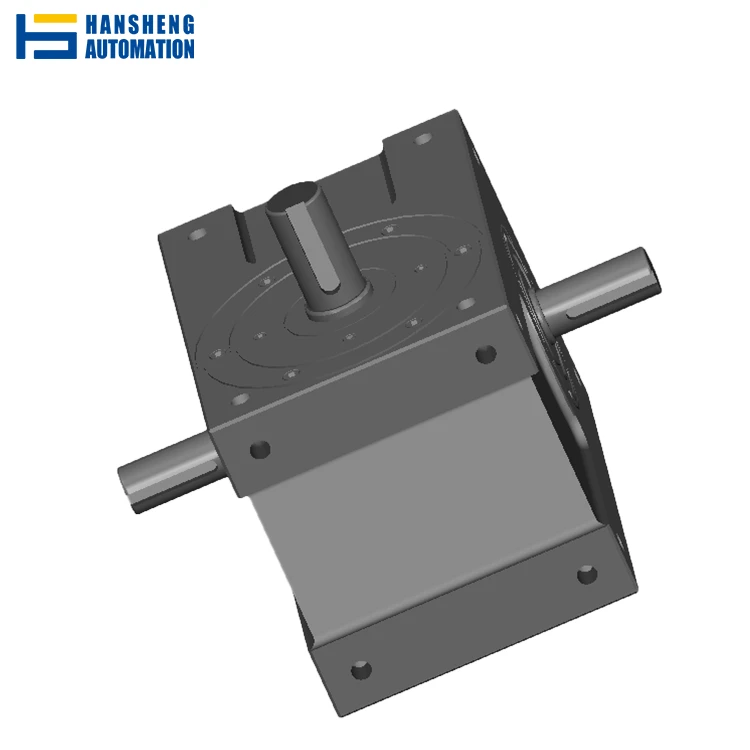
Per als fabricants d'equips d'automatització d'eix llarg-, integradors de sistemes de transmissió de precisió i operadors de línies de producció en els camps de l'automoció, la medicina i l'electrònica, Hansheng no només us ofereix el component bàsic de posicionament d'eix llarg-de l'accionament d'indexació de sortida de l'eix, sinó que també es basa en les capacitats de fabricació de Kashifuji KPS30 (ISO) i la màquina de rectificat d'eixos CNC (ISO) cilíndrica inferior o igual a 0,005 mm) per construir una plataforma de solucions-de "transmissió de precisió + procés personalitzat".
A més, també oferim quatre serveis de procés principals: processament d'engranatges de precisió, rectificat d'eix CNC, personalització de la base de fosa i coincidència de peces estàndard FA, que cobreixen tot el procés, des dels components bàsics fins a la producció personalitzada, ajudant el vostre equip d'eix llarg-a reduir costos i millorar l'eficiència.
Què són les unitats d'indexació de sortida de l'eix
La unitat d'indexació de sortida d'eix de Hansheng Automation se centra en "equips d'automatització d'eix llarg" (com el processament d'eix de transmissió d'automòbils, equips de proves mèdiques i línies de muntatge electròniques). A través del "disseny d'accionament directe de l'eix", simplifica la cadena de transmissió complexa tradicional i elimina els perills ocults del desgast de l'acoblament. Basant-se en les capacitats de fabricació de la màquina de conformació d'engranatges Kashifuji KPS30 (precisió d'engranatges ISO 5) i la rectificadora CNC (cilindricitat de l'eix inferior o igual a 0,002 mm), aconsegueix una precisió d'indexació de ± 30 segons d'arc i una capacitat de càrrega axial de 500 kgf en escenaris de desviació de càrrega i eficiència de posicionament d'ampolles pesats.
Avantatges bàsics dels productes
1. Disseny de connexió directa d'eix
Abandonant la complexa estructura de l'acoblament + reductor tradicional, l'eix de sortida es connecta directament a la peça de treball, reduint 3 enllaços de transmissió i reduint el punt de fallada del sistema en un 60%. En el processament d'eixos de transmissió d'automòbils, pot impulsar directament l'eix llarg de φ80 mm × 1200 mm per girar, amb una precisió de ± 30 segons d'arc, per garantir que la desviació de la posició de perforació/fresat sigui inferior o igual a 0,01 mm.
2. Balanç doble de precisió-càrrega pesada
Garantia de càrrega: la base de ferro colat aconsegueix una tolerància de forma i posició de ± 0,03 mm mitjançant la fosa d'escuma perduda, suportant una càrrega total de 300 kg (peça de treball + eines) sense deformació;
Garantia de precisió: les peces de l'eix es processen per una rectificadora CNC (cilindricitat inferior o igual a 0,002 mm), amb engranatges de joc baix (menys o igual a 3 minuts d'arc) processades per la màquina de conformació d'engranatges Kashifuji, i encara mantenen una precisió de ± 30 segons d'arc a indexació d'alta freqüència (60 vegades/minut), que és un equip de prova de precisió adequat per a la velocitat "alta".
3. Resistència del procés de fabricació: control complet de la cadena des dels engranatges fins als eixos
Processament d'engranatges: la màquina de conformació d'engranatges Kashifuji KPS30 aconsegueix una precisió de nivell ISO 5, la malla d'engranatges del mòdul 0,5-3,0 és més suau i la vida útil augmenta un 40%;
Acabat de l'eix: la rectificadora CNC aconsegueix una precisió dimensional de ± 0,005 mm, rugositat superficial Ra Menor o igual a 0,8 μm, reduint la pèrdua de fricció rotacional;
Procés de fosa: procés dual de fosa de sorra / fosa d'escuma perduda per satisfer els requisits de cost i precisió de diferents lots (tolerància lliure ± 1 mm, tolerància especificada ± 0,03 mm).
Dibuixos tècnics i paràmetres


Anàlisi de la taula de paràmetres tècnics
| Paràmetres tècnics | Unitat | Valor | Suport de processos i lògica d'aplicació |
|---|---|---|---|
| Càrrega d'empenta permesa (eix de sortida) | kgf | 220 | La base de fosa d'escuma perduda (tolerància de ± 0,03 mm) admet accionaments d'eix-longs-lleus (per exemple, línies de muntatge electròniques) |
| Càrrega radial permesa (eix de sortida) | kgf | 220 | Resisteix l'impacte radial durant la rotació llarga-de l'eix; Els eixos de terra CNC-(cilindricitat inferior o igual a 0,005 mm) garanteixen l'estabilitat |
| Parell admissible (eix de sortida) | kgf·m | - | Consulteu la taula de corbes de parell-velocitat (potència del motor recomanada inferior o igual a 1,5 kW) |
| Càrrega d'empenta permesa (eix d'entrada) | kgf | 210 | Compatible amb l'entrada-cilindre lateral/empenta hidràulica; dissenyat amb un factor de seguretat=2 |
| Màx. Força de flexió repetitiva (eix d'entrada) | kgf | 190 | Resisteix a l'impacte radial{0}}d'alta freqüència; Els engranatges mecanitzats de Kashifuji-(precisió ISO 5) redueixen la concentració d'estrès |
| Màx. Parell repetitiu (eix d'entrada) | kgf·m | 18.5 | Dissenyat amb factor de seguretat=2, compatible amb servomotors inferiors o iguals a 2 kW |
| GD² de l'eix d'entrada (interval de permanència) | kgf·m² | 9×10⁻³ | Disseny de baixa inèrcia per a una resposta ràpida d'inici-aturada (p. ex., equips de proves mèdiques) |
| Precisió d'indexació | sec. | ±30 | Garantit per eixos de terra CNC-(cilindricitat inferior o igual a 0,002 mm) + engranatge de precisió (joc inferior o igual a 3 min d'arc) |
| Pes | kg | 32 | Aliatge lleuger + estructura de ferro colat, adequat per a la integració d'escriptori |
Aplicació
| Indústria | Equipament típic | Punts de dolor abordats | Valor del producte |
|---|---|---|---|
| Fabricació d'automòbils | Línies de processament de l'eix motriu, plats giratoris d'eix | Gran desviació de posicionament (superior o igual a 0,1 mm) en la rotació de l'eix llarg- | Precisió de posicionament de ± 0,01 mm, reduint la taxa de ferralla en un 85% |
| Medicina i Sanitat | Equips de prova de plats giratoris, línies de muntatge de xeringues | Deriva de la precisió durant la indexació d'alta-freqüència (superior o igual a 50 cicles/min) | Indexació estable a 60 cicles/min amb una precisió de ± 30 segons d'arc mantinguda |
| Muntatge electrònic | Plates de prova de PCB, classificadors de LED | Necessitat de posicionament a nivell{0}}micres (menys o igual a 0,05 mm) sota càrregues lleugeres | La connexió directa-de l'eix simplifica l'estructura, redueix els costos un 30% i augmenta l'eficiència un 40% |
| Equips automatitzats | Robots posicionadors de soldadura, plats giratoris de classificació | Rotació-de càrrega pesada (més o igual a 200 kg) amb diverses-estacions (8-16 estacions) | Capacitat de càrrega de 500 kgf, adaptació de taules giratòries de 12-estacions |
Preguntes freqüents
P: Quina és la diferència bàsica entre la unitat d'indexació de sortida de l'eix i l'indexador de tipus brida?
R: El tipus de sortida de l'eix adopta el disseny de "connexió directa entre l'eix de sortida i la peça de treball", que pot conduir directament l'eix llarg (com l'eix de detecció de la línia de muntatge electrònica, l'eix de transmissió de l'automòbil) per girar, eliminant l'acoblament i reduint l'error de transmissió en un 60%; el tipus de brida és més adequat per a equips giratoris (com ara el plat giratori d'envasos mèdics). Si el vostre equip és un "posicionament de rotació de l'eix llarg" (com ara la ranura de perforació/fresat de l'eix), trieu la sortida de l'eix; si és "posicionament multi-de la placa giratòria", trieu el tipus de brida.
P: Com es garanteix l'estabilitat-a llarg termini de la precisió d'indexació de ±30 segons d'arc?
R: Hi ha principalment tres aspectes:
Manteniment de la lubricació: afegiu lubricant especial cada 500 hores per mantenir l'estat de baixa fricció dels engranatges;
Inspecció de l'espai lliure: comproveu l'espai lliure de l'engranatge de l'engranatge cada trimestre (hauria de ser inferior o igual a 0,02 mm) i cal re-depurar-se si es supera la tolerància;
Control de càrrega: evita superar la càrrega axial de 220 kgf (factor de seguretat=2, la sobrecàrrega pot provocar deformacions de la base de ferro colat i afectar la precisió).
P: Es pot personalitzar la longitud de l'eix per a aplicacions especials d'eix llarg (com ara eixos de transmissió extra-llargs)?
A: Sí! Admetem la personalització de longituds d'eix de 200 mm a 1500 mm, confiant en el processament de rectificadores CNC (precisió de ± 0,005 mm) per complir els requisits "extra-long + alta-precisió" dels eixos de transmissió d'automòbils i els eixos llargs de proves mèdiques. Podeu proporcionar dibuixos d'equips i el nostre equip d'enginyers pot dissenyar un pla d'adaptació de manera 1:1.
P: A quin manteniment s'ha de prestar atenció per al funcionament d'alta-freqüència (com ara 60 vegades/minut)?
R: Centra't principalment en els dos aspectes de "dissipació de calor + protecció contra el desgast":
Dissipació de calor: netegeu els forats de dissipació de calor cada mes per evitar que l'equip (pes net 32 kg, disseny lleuger) es sobreescalfi a causa de l'acumulació de pols;
Segell: comproveu l'anell de segellat radial cada trimestre i substituïu-lo a temps si hi ha fuites d'oli per evitar la intrusió de pols;
Detecció de desgast: després d'executar 10.000 vegades, comproveu el desgast del rodet de la lleva (es recomana substituir el rodet original per mantenir una precisió de ± 30 segons d'arc).
Etiquetes populars: Unitats d'indexació de sortida d'eix, fabricants d'accionaments d'indexació de sortida d'eix de la Xina, proveïdors, fàbrica


